
Zuletzt aktualisiert: 1. November 2026
Kurzübersicht
Support bei Schweißgerät Einstellungen erhalten Sie am schnellsten, wenn Sie vor dem Anruf Gerätetyp laut Typenschild, Werkstoff mit gemessener Blechdicke und ein Foto des Nahtbilds bereithalten. Erst prüfen, dann einstellen, dann anrufen: Massekontakt, Gasmenge und Vorschubrollen lösen die meisten Probleme ohne Support.
- Prüfen Sie zuerst den Massekontakt, bevor Sie an Spannung oder Drahtvorschub drehen.
- Bei 1-2 mm Blech starten Sie mit 14-16 V und 2,5-3,5 m/min Drahtvorschub.
- Die Gasmenge liegt je nach Blechdicke zwischen 8 und 16 l/min.
- Ändern Sie immer nur einen Parameter und prüfen Sie das Ergebnis mit einer Probeschweißung.
- Klebende Elektroden deuten meist auf zu niedrige Stromstärke, feuchte Elektrode oder schlechten Massekontakt.
Inhaltsverzeichnis
- Support bei Schweißgerät-Einstellungen: Was Sie vor dem ersten Anruf klären sollten
- MIG/MAG-Schweißgerät richtig einstellen: Spannung, Stromstärke und Drahtvorschub
- Konkrete Startwerte und Einstelltabellen für Material und Blechdicke
- Synergische und manuell geregelte Geräte: der Unterschied bei den Einstellungen
- Elektrodenschweißgerät einstellen: Stromstärke, Elektrode und Nahtbild
- Elektroden kleben am Werkstück: Ursachen und was die Einstellung damit zu tun hat
- Systematische Fehlersuche am Nahtbild: Spritzer, Poren und unruhiger Lichtbogen
- Schweißgerät technische Unterstützung: So bekommen Sie Hilfe vom Fachhandel
- Häufig gestellte Fragen
Support bei Schweißgerät-Einstellungen: Was Sie vor dem ersten Anruf klären sollten
Die häufigste Ursache für einen unruhigen Lichtbogen ist nicht das Gerät, sondern eine unklare Ausgangslage vor dem Anruf. Wer Support bei Schweißgerät-Einstellungen erhalten will, sollte zuerst drei Dinge klären: Gerätetyp, Werkstoff und das konkrete Nahtbild. Wie Sie Schweißgeräteinstellungen systematisch prüfen, statt wahllos an Reglern zu drehen, zeigt dieser Beitrag.
Ein weit verbreiteter Irrtum: Viele drehen zuerst an der Spannung. In der Praxis liegt die Ursache deutlich häufiger beim Drahtvorschub, beim Massekontakt oder an einer falsch gewählten Vorschubrolle. Das ist der Punkt, an dem die meisten Telefonate unnötig lang werden.
Der wichtigste Grundsatz: Erst prüfen, dann einstellen, dann anrufen. Wer diese Reihenfolge einhält, löst die meisten Probleme selbst.
Sicherheitscheck vor dem Einstellen und Schweißen
Bevor Sie einen einzigen Regler anfassen, prüfen Sie vier Punkte. Diese Reihenfolge ist keine Formalität, sondern verhindert die meisten Fehler, die später als "Geräteproblem" gemeldet werden.
- Schutzgasflasche gegen Umkippen gesichert, Schlauch auf Risse geprüft
- Masseklemme sauber, blank und direkt am Werkstück befestigt
- Schweißhelm auf korrekte Abdunklung und Funktion getestet
- Arbeitsplatz frei von brennbaren Stoffen, Absaugung oder Lüftung aktiv
Der Massekontakt ist der unterschätzteste Punkt. Eine lose oder lackierte Kontaktstelle erzeugt genau jene Symptome, die Anfänger für eine Fehleinstellung halten. Prüfen Sie das zuerst, bevor Sie irgendetwas anderes verändern.
Wenn Sie gerade erst einsteigen und die Grundlagen zu Verfahren, Ausrüstung und Sicherheit nachlesen möchten, finden Sie im Leitfaden zum Schweißen lernen die passende Vorbereitung für die erste eigene Naht.
Gerätetyp, Material und Blechdicke bereithalten
Drei Angaben entscheiden darüber, ob Support schnell oder zäh verläuft. Halten Sie sie schriftlich bereit, bevor Sie anrufen:
- Gerätetyp und Herstellerbezeichnung (Typenschild, nicht der Handelsname)
- Werkstoff und Blechdicke in Millimetern, gemessen, nicht geschätzt
- Schweißposition (Wannenlage, horizontal, vertikal, überkopf)
Wer diese drei Angaben parat hat, bekommt am Telefon konkrete Startwerte statt allgemeiner Hinweise. Fehlt die Blechdicke, kann niemand seriös eine Stromstärke nennen. Ein Blick auf das Typenschild ersetzt zehn Rückfragen.
MIG/MAG-Schweißgerät richtig einstellen: Spannung, Stromstärke und Drahtvorschub
Die Grundregel beim MIG/MAG-Schweißgerät richtig einstellen lautet: Spannung bestimmt die Nahtform, Drahtvorschub bestimmt den Strom. Beide hängen zusammen, dürfen aber nicht verwechselt werden. Ein verbreiteter Fehler ist, den Drahtvorschub als "Geschwindigkeit" zu behandeln und ihn unabhängig von der Spannung zu verändern.
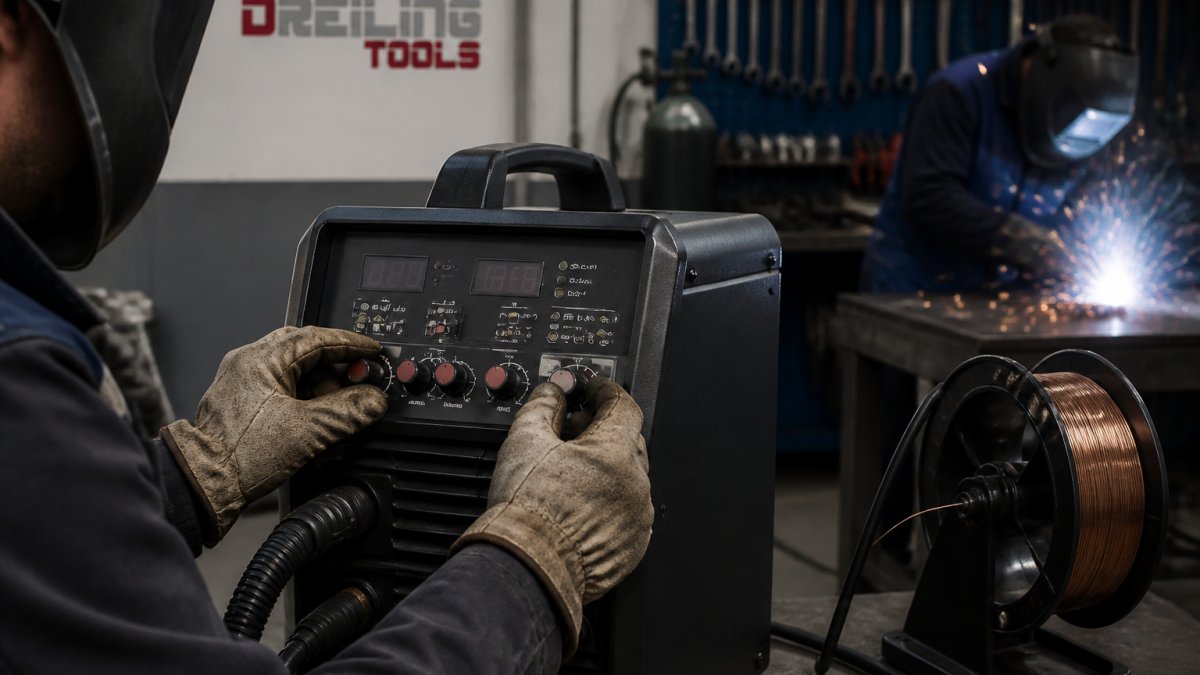 Schweißer nimmt an einem MIG/MAG-Schweißgerät Einstellungen für Spannung und Drahtvorschub vor
Die Abstimmung läuft in dieser Reihenfolge ab:
- Spannung so wählen, dass der Lichtbogen ruhig brennt und die Naht flach verläuft. Als Orientierung: Bei 1-2 mm Blechdicke beginnen Sie mit 14-16 V, bei 3-4 mm mit 17-19 V, bei 5-6 mm mit 20-23 V und über 6 mm mit 24-28 V.
- Drahtvorschub anschließend so anpassen, dass der Draht gleichmäßig in das Schmelzbad eintaucht. Der Vorschub wird in Metern pro Minute angegeben und liegt typischerweise zwischen 2,5 m/min bei dünnem Blech und 10 m/min bei dicken Materialien.
- Feinabstimmung über eine kurze Probeschweißung auf einem Reststück gleicher Dicke. Erst wenn die Naht sauber bindet und der Lichtbogen stabil bleibt, ist die Einstellung gefunden.
Wenn der Draht schneller wird, steigt die Stromstärke. Erhöhen Sie deshalb immer erst die Spannung, dann den Vorschub, nie umgekehrt. Wer am Vorschub dreht und die Spannung stehen lässt, bekommt entweder Spritzer oder einen abbrechenden Lichtbogen.
Ein häufiges Missverständnis: Die Stromstärke wird bei vielen MIG/MAG-Geräten nicht direkt eingestellt, sondern ergibt sich aus dem Drahtvorschub. Der Regler für den Drahtvorschub ist also indirekt der Stromstärkeregler. Bei synergischen Geräten übernimmt die Elektronik diese Abstimmung, sobald Sie Blechdicke und Drahtdurchmesser eingegeben haben.
Für das Einstellen der Gaszufuhr brauchen Sie einen passenden Druckminderer.
Schutzgas auswählen und Gasmenge einstellen
Das falsche Gas erzeugt Fehler, die sich nicht über die Elektronik korrigieren lassen. Für unlegierten Stahl ist ein Argon-CO2-Gemisch üblich, für Edelstahl und Aluminium kommen andere Mischungen zum Einsatz. Prüfen Sie die Angabe auf der Flasche, bevor Sie weiter justieren.
Die Gasmenge stellen Sie am Druckminderer ein und kontrollieren sie mit einem kurzen Probelauf. Als Richtwert gilt: 8-10 l/min bei dünnem Blech (1-2 mm), 10-12 l/min bei 3-4 mm, 12-14 l/min bei 5-6 mm und 14-16 l/min bei über 6 mm. Zu wenig Gas führt zu Poren, zu viel zu Verwirbelungen und unnötigem Verbrauch. Ein sauberer Gasschlauch ohne Knick gehört dazu.
Brenner, Drahtführung und Vorschubrollen vorbereiten
Verschlissene Vorschubrollen sind eine der häufigsten Ursachen für einen unruhigen Drahtlauf. Prüfen Sie vor jeder Einstellungsrunde:
- Vorschubrollen auf passenden Drahtdurchmesser eingestellt (Nutprofil, nicht nur Spalt)
- Drahtführung im Brenner frei von Knicken und Verschmutzung
- Stromdüse auf Durchmesser und Zustand geprüft
- Drahtspule leichtgängig, Bremse nicht zu stramm
Eine abgenutzte Stromdüse erzeugt einen instabilen Lichtbogen, der wie eine falsche Spannungseinstellung aussieht. Passende Stromdüsen für MIG/MAG-Brenner können Sie direkt nachbestellen. Tauschen Sie das Verschleißteil, bevor Sie an den Reglern drehen.
Konkrete Startwerte und Einstelltabellen für Material und Blechdicke
Startwerte sind Ausgangspunkte, keine Endwerte. Die folgende Tabelle gibt Ihnen konkrete Zahlen an die Hand, mit denen Sie die erste Probeschweißung sicher bestehen. Die Werte gelten als allgemeine Orientierung für ein MIG/MAG-Gerät mit 0,8 mm Draht.
| Blechdicke | Spannung (V) | Drahtvorschub (m/min) | Stromstärke (A) | Gasmenge (l/min) | Typisches Symptom bei zu niedrigem Wert |
|---|---|---|---|---|---|
| 1-2 mm | 14-16 | 2,5-3,5 | 40-70 | 8-10 | Naht liegt auf, kein Einbrand |
| 3-4 mm | 17-19 | 4,0-5,5 | 80-120 | 10-12 | kalte Naht, bindet nicht ein |
| 5-6 mm | 20-23 | 6,0-7,5 | 130-180 | 12-14 | Bindefehler an der Flanke |
| über 6 mm | 24-28 | 8,0-10,0 | 190-250 | 14-16 | unzureichende Durchdringung |
Diese Werte sind bewusst als Bereiche angegeben, weil jedes Gerät anders regelt. Ein synergisches Gerät berechnet die passenden Werte aus Blechdicke und Drahtdurchmesser - dort tragen Sie einfach die gemessene Materialstärke ein.
Für die Schweißposition gilt: In der Wannenlage können Sie am oberen Rand des Bereichs arbeiten, bei vertikaler oder Überkopfposition eher am unteren Rand, um ein Auslaufen des Schmelzbads zu vermeiden.
Bei jeder Änderung gilt: einen Parameter verändern, eine Probeschweißung machen, Ergebnis notieren. Wer zwei Regler gleichzeitig dreht, weiß hinterher nicht, welche Änderung gewirkt hat. Notieren Sie sich die funktionierende Kombination für jede Blechdicke - so bauen Sie sich mit der Zeit Ihre eigene Einstelltabelle auf.
Für das exakte Einstellen der Gasmenge benötigen Sie einen Druckminderer mit Durchflussanzeige.
Synergische und manuell geregelte Geräte: der Unterschied bei den Einstellungen
Synergische Geräte nehmen Ihnen die Abstimmung ab, manuelle Geräte nicht. Bei manuell geregelten Geräten justieren Sie beide Werte getrennt.
Das hat praktische Folgen für den Support:
- Synergisch: Prüfen Sie zuerst, ob die eingegebene Blechdicke stimmt. Falsche Grunddaten erzeugen falsche Automatikwerte.
- Manuell: Hier lohnt sich eine schriftliche Notiz der funktionierenden Kombination für jede Blechdicke.
Der Nachteil synergischer Geräte: Sie verzeihen falsche Eingaben weniger. Der Vorteil manueller Geräte: Erfahrene Schweißer können Sonderfälle freier ausgleichen. Für Hobby-Schweißer ist die Automatik meist der schnellere Weg zu brauchbaren Ergebnissen.
Elektrodenschweißgerät einstellen: Stromstärke, Elektrode und Nahtbild
Beim Elektrodenschweißgerät einstellen bestimmt die Stromstärke fast alles. Die Elektrode muss zur Blechdicke und zur Stromstärke passen, sonst klebt sie oder brennt aus. Als Orientierung gilt: dünnere Elektrode bei dünnerem Blech, höhere Stromstärke bei dickerem Material.
Achten Sie auf die Kennzeichnung der Elektrode. Sie gibt Auskunft über Eignung und empfohlenen Strombereich. Wer eine Elektrode außerhalb ihres Bereichs fährt, bekommt entweder Spritzer oder eine unruhige Naht, unabhängig davon, wie gut das Gerät ist.
Elektroden kleben am Werkstück: Ursachen und was die Einstellung damit zu tun hat
Die häufigsten Ursachen für klebende Elektroden sind eine zu niedrige Stromstärke, eine feuchte Elektrode oder ein schlechter Massekontakt. Alle drei lassen sich vor dem nächsten Versuch prüfen. Erst wenn diese Punkte sauber sind, lohnt der Blick auf das Gerät.
Die Reihenfolge der Diagnose spart Zeit:
- Masseklemme blank und direkt am Werkstück?
- Stromstärke für die Blechdicke ausreichend?
- Elektrode trocken und für den Werkstoff geeignet?
- Elektrodenhalter und Kabel frei von Beschädigung?
Kleben die Elektroden trotz korrekter Einstellung weiter, liegt der Fehler oft im Gerät oder in der Stromversorgung. Dann ist technische Unterstützung sinnvoll. Einen Ersatzteil-Service für Profis finden Sie bei Schweißtechnik Ersatzteil Service.
Systematische Fehlersuche am Nahtbild: Spritzer, Poren und unruhiger Lichtbogen
Das Nahtbild ist die zuverlässigste Diagnosequelle. Statt zu raten, lesen Sie ab, was die Naht zeigt, und ordnen Sie das Symptom einer Ursache zu.
| Nahtbild | Wahrscheinliche Ursache | Erster Prüfschritt |
|---|---|---|
| Grobe Spritzer | Spannung zu niedrig oder Vorschub zu hoch | Spannung leicht erhöhen |
| Poren in der Naht | Gasmenge zu gering oder Zugluft | Gasdurchfluss und Schlauch prüfen |
| Unruhiger Lichtbogen | Massekontakt oder verschlissene Stromdüse | Kontakt blank machen, Düse tauschen |
| Naht liegt auf | Spannung zu niedrig, Vorschub zu niedrig | Beide Werte leicht anheben |
| Durchbrennen | Spannung zu hoch für die Blechdicke | Spannung senken |
Arbeiten Sie die Tabelle von oben nach unten ab. Eine systematische Anleitung zur Fehlersuche bei Zündproblemen finden Sie zusätzlich in dieser Diagnose-Hilfe. Wer ein Symptom einer Ursache zuordnet, kommt schneller zum Ziel als mit wahllosem Drehen.
Schweißgerät technische Unterstützung: So bekommen Sie Hilfe vom Fachhandel
Technische Unterstützung bei Schweißgeräteinstellungen funktioniert am besten mit vorbereiteten Angaben. Je präziser Ihre Fehlerbeschreibung, desto konkreter die Antwort. Halten Sie Typenschild, Blechdicke, Werkstoff, verwendetes Gas und ein Foto des Nahtbilds bereit.
Diese fünf Angaben beschleunigen jedes Support-Gespräch:
- Gerätetyp laut Typenschild
- Werkstoff und gemessene Blechdicke
- Verwendetes Schutzgas und eingestellte Gasmenge
- Foto oder kurze Beschreibung des Nahtbilds
- Bisher unternommene Einstellschritte
Ein Foto des Nahtbilds ersetzt oft eine lange Beschreibung. Wer zusätzlich angibt, welche Parameter bereits verändert wurden, vermeidet, dass dieselben Schritte doppelt durchgesprochen werden.
Bei Fragen zu konkreten Bauteilen, etwa einer Ersatzteilzuordnung für einen älteren Brenner, hilft eine genaue Modellangabe.
Die Einstellung eines Schweißgeräts folgt einer klaren Reihenfolge: Sicherheit prüfen, Grunddaten klären, dann einen Parameter nach dem anderen justieren. Wer diesen Weg einhält, löst die meisten Probleme ohne Anruf, und wenn doch Hilfe nötig ist, stellt sie die richtigen Fragen.
Dreiling Tools bietet ein breites Sortiment an Schweißgeräten und Ersatzteilen, spezialisiert auf MIG/MAG-, WIG- und Plasma-Technik, sowie umfangreiches Zubehör von Schweißhelmen bis zu Messgeräten. Weitere Informationen und aktuelle Preise erhalten Sie auf der Website von Dreiling Tools.
Häufig gestellte Fragen
Wie finde ich die richtige Spannung und den passenden Drahtvorschub beim MIG/MAG-Schweißen?
Beginnen Sie mit einer Probeschweißung auf einem Reststück gleicher Blechdicke. Erhöhen Sie die Spannung in kleinen Schritten, bis der Lichtbogen ruhig brennt und die Naht gleichmäßig einläuft. Stimmen Sie den Drahtvorschub so ab, dass der Draht gleichmäßig ins Schmelzbad eintaucht, ohne zu stottern. Bei zu niedriger Spannung bleibt der Draht stecken, bei zu hohem Vorschub schiebt er das Bad vor sich her. Notieren Sie sich die funktionierenden Einstellwerte für jede Materialstärke, damit Sie beim nächsten Mal schneller starten.
Was kann ich tun, wenn die Elektrode am Werkstück klebt?
Klebende Elektroden haben meist eine von drei Ursachen: zu niedrige Stromstärke, eine feuchte oder beschädigte Umhüllung oder ein zu kurzer Lichtbogen. Erhöhen Sie die Stromstärke schrittweise und achten Sie auf die richtige Elektrodensorte für das Material. Lagern Sie Elektroden trocken und trocknen Sie feuchte Stäbe vor dem Gebrauch. Prüfen Sie außerdem die Masseklemme auf sauberen Kontakt. Wenn das Problem bleibt, lohnt sich der Kontakt zum technischen Support des Geräteherstellers oder Fachhändlers.
Welche Parameter werden beim MAG-Schweißen eingestellt?
Beim MAG-Schweißen stellen Sie Spannung, Stromstärke, Drahtvorschubgeschwindigkeit, Gasdurchfluss und je nach Gerät die Induktivität ein. Dazu kommen Drahtdurchmesser und die passende Drahtrolle. Synergische Geräte übernehmen einen Teil dieser Abstimmung automatisch, sobald Sie Material und Blechdicke wählen. Bei manuell geregelten Anlagen müssen Sie alle Werte selbst aufeinander abstimmen. Eine Probeschweißung zeigt, ob Spannung und Vorschub zusammenpassen, und liefert Ihnen die Startwerte für die eigentliche Naht.
Wann sollte ich den technischen Support für mein Schweißgerät kontaktieren?
Wenden Sie sich an den Support, wenn Sie trotz korrekter Startwerte keine brauchbare Naht erzielen, das Gerät ungewöhnliche Geräusche macht, der Drahtvorschub aussetzt oder die Gaszufuhr nicht konstant ist. Halten Sie Gerätetyp, Seriennummer, Material, Blechdicke und Ihre aktuellen Einstellwerte bereit. Auch bei der Auswahl von Ersatzteilen wie Vorschubrollen, Brennerteilen oder Druckminderern hilft der Fachhandel weiter. So lässt sich klären, ob ein Einstellfehler oder ein defektes Bauteil die Ursache ist.
