
Zuletzt aktualisiert: November 5, 2026
Kurzübersicht
Beim schweißdraht vorschub prüfen Sie zuerst die Mechanik vom Drahtvorrat bis zum Brenner: Spule, Bremse, Förderrollen, Schlauchpaket und Kontaktspitze. Reinigen Sie verschmutzte Förderrollen und stellen Sie den Rollendruck schrittweise ein, bevor Sie Einstellungen ändern. Erst danach passen Sie Vorschubgeschwindigkeit und Spannung an Durchmesser und Werkstoff an.
- Arbeiten Sie die Diagnose immer vom Drahtvorrat bis zum Brenner ab, nie umgekehrt.
- Ein gleichmäßiges Klackern ohne Materialaustritt deutet auf zu geringen Rollendruck hin.
- Eine geknickte oder stark verschlissene Drahtseele tauschen Sie besser aus, statt sie zu flicken.
- Eine verschlissene Kontaktspitze tauschen Sie bei den ersten Anzeichen, nicht erst wenn der Draht klemmt.
- Bei Aluminium reicht oft ein zu hoher Rollendruck, um den weichen Draht zu verformen.
Inhaltsverzeichnis
- Schweißdraht Vorschub Probleme schnell beheben: So gehen Sie vor
- Drahtvorschub unregelmäßig: Fehlerbilder nach Symptom unterscheiden
- Vorschubrollen Schweißgerät einstellen: Rollendruck und Drahtspannung
- Drahtseele reinigen oder wechseln: Blockaden im Schlauchpaket lösen
- Schweißdraht brennt in der Düse fest: Kontaktspitze und Schweißdüse prüfen
- Drahtspule, Spulenbremse und Drahtführung kontrollieren
- Einstellungen nach Drahtdurchmesser und Werkstoff anpassen
- Wartung und Vorbeugung: So bleibt der Drahtvorschub zuverlässig
- Häufig gestellte Fragen
Schweißdraht Vorschub Probleme schnell beheben: So gehen Sie vor
Wenn der Schweißdraht Vorschub stockt, steht die Arbeit sofort still. In den meisten Fällen liegt die Ursache nicht am Gerät selbst, sondern an einer Kleinigkeit im Drahtweg. Dieser Leitfaden zeigt Ihnen eine sichere Reihenfolge, mit der Sie Schweißdraht Vorschub Probleme schnell beheben können, ohne unnötig Teile zu tauschen.
Das Wichtigste zuerst: Prüfen Sie immer vom Drahtvorrat bis zum Brenner, nie umgekehrt. Wer wild an den Einstellrädern dreht, bevor er die Mechanik kontrolliert hat, verliert nur Zeit. Die folgenden Schritte bauen aufeinander auf und lassen sich in wenigen Minuten abarbeiten.
Die sichere Diagnose in einer klaren Reihenfolge
Der Drahtvorschub ist eine Kette: Spule, Bremse, Führung, Förderrollen, Schlauchpaket, Kontaktspitze. Ein Fehler an einer Stelle blockiert die ganze Kette. Arbeiten Sie deshalb immer in dieser Reihenfolge:
- Gerät ausschalten und Netzstecker ziehen.
- Drahtspule und Spulenbremse sichten.
- Drahtführung und Förderrollen prüfen.
- Schlauchpaket und Drahtseele kontrollieren.
- Kontaktspitze und Schweißdüse begutachten.
- Erst danach Einstellungen ändern.
Diese Reihenfolge hat einen einfachen Grund: Mechanische Blockaden sind häufig, kosten nichts und lassen sich sofort erkennen. Elektrische und einstellungsbedingte Fehler kommen danach.
DGUV-Informationen zu sicheren Arbeiten an Schweißanlagen
Wenn Sie bei der Diagnose nicht weiterkommen, können Sie Support bei Schweißgerät-Einstellungen anfordern. Für Zündprobleme jenseits des Vorschubs hilft die systematische Fehlerdiagnose bei Zündproblemen mit Prüfung von Massekontakt, Gas und Strom.
Drahtvorschub unregelmäßig: Fehlerbilder nach Symptom unterscheiden
Ein unregelmäßiger Vorschub sieht immer gleich aus, hat aber verschiedene Ursachen. Unterscheiden Sie zuerst das Fehlerbild, denn davon hängt ab, wo Sie suchen müssen. Die folgende Zuordnung von Geräuschen, Drahtbewegung und Schweißverhalten zu wahrscheinlichen Ursachen macht die Anleitung schneller nutzbar - ein Ansatz, den die meisten Wettbewerber vermissen lassen.
| Symptom | Wahrscheinliche Ursache | Erster Prüfpunkt |
|---|---|---|
| durchrutschendem Draht, gleichmäßiges Klackern | Rollendruck zu gering, falsche Rollen | Förderrollen |
| Draht klemmt, Motor stoppt oder Rolle dreht leer | Blockade in Drahtseele oder Spule | Schlauchpaket |
| Vorschub stottert, wechselnde Nahtqualität | Verschmutzung, Verschleiß, Spulenbremse | Rollen und Bremse |
| Draht brennt fest, Spritzerbildung | Kontaktspitze verschlissen | Schweißdüse |
| Vorschub fällt ganz aus, kein Geräusch | Motor, Steuerung, Kabel | Fachwerkstatt |
| Pfeifendes Geräusch beim Vorschub | Drahtführung verbogen oder Grat | Drahtführung |
| Draht bewegt sich ruckartig, Spule läuft nach | Spulenbremse zu locker | Spulenbremse |
Rutscht der Draht durch, hören Sie ein gleichmäßiges Klackern, ohne dass Material austritt. Klemmt er, stoppt der Motor oder die Rolle dreht leer. Stottert der Vorschub, wechseln sich saubere und unsaubere Nähte ab. Diese drei Bilder trennen die Ursachen schnell.
Achten Sie auch auf das Geräusch: Ein hoher, pfeifender Ton deutet auf eine verbogene Drahtführung oder einen Grat hin, ein tiefes Brummen auf eine zu stramme Spulenbremse. Beobachten Sie den Draht an der Rolle: Bewegt er sich ruckartig, ist die Bremse zu locker und die Spule läuft nach.
Achtung: Verwechseln Sie nicht ein Stottern durch Verschmutzung mit einem elektrischen Fehler. Reinigen Sie zuerst die Förderrollen und prüfen Sie die Spulenbremse, bevor Sie den Motor in Verdacht nehmen.
Vorschubrollen Schweißgerät einstellen: Rollendruck und Drahtspannung
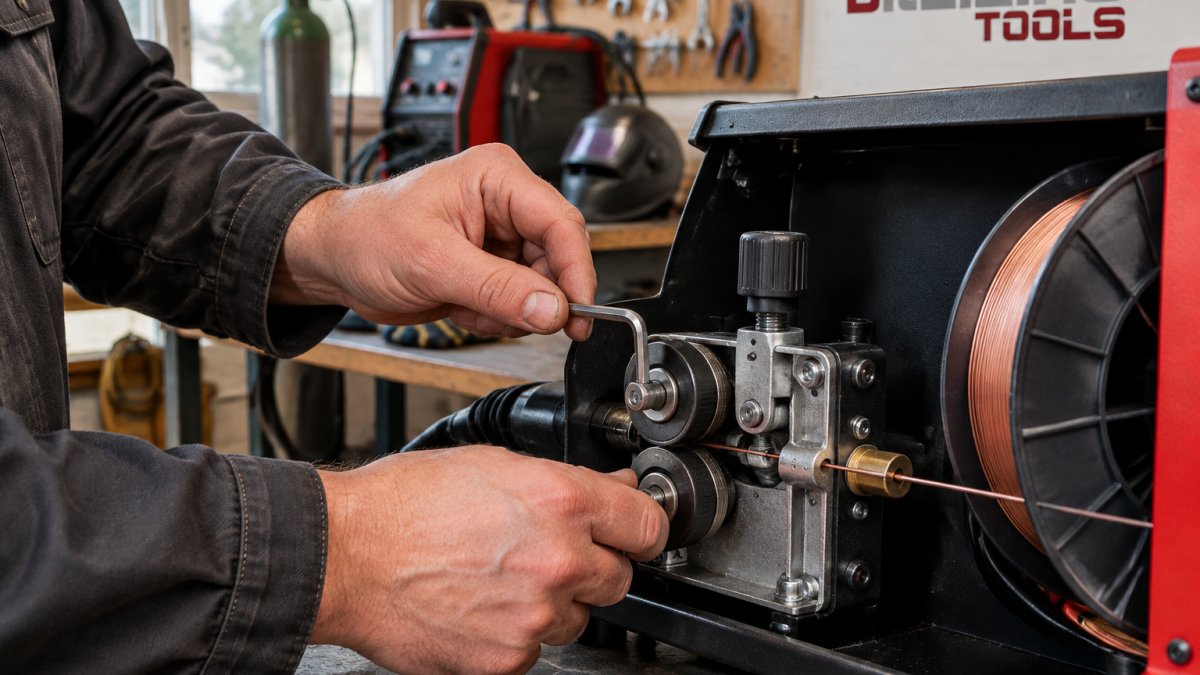 Schweißer stellt den Rollendruck für den Schweißdraht Vorschub an einem MIG/MAG-Gerät mit einem Inbusschlüssel ein.
Die Vorschubrollen Schweißgerät einstellen ist der häufigste Hebel bei Vorschubproblemen. Zu wenig Rollendruck lässt den Draht durchrutschen, zu viel Druck verformt ihn und presst ihn in die Nut.
So gehen Sie vor:
- Rollen auf Verschmutzung prüfen und mit einer Bürste reinigen.
- Nut der Rolle muss zum Drahtdurchmesser passen.
- Rollendruck schrittweise erhöhen, bis der Draht ohne Schlupf läuft.
- Drahtspannung an der Spulenbremse so setzen, dass der Draht straff, aber nicht gespannt aufliegt.
Eine eingeölte oder verharzte Rolle greift den Draht nicht mehr. Reinigen Sie die Förderrollen gründlich, bevor Sie am Druck drehen. Falsche Rollen für einen anderen Durchmesser sind ein Klassiker: Die Nut ist dann zu breit oder zu eng, und der Draht wird seitlich gequetscht.
Drahtseele reinigen oder wechseln: Blockaden im Schlauchpaket lösen
Klemmt der Draht im Schlauchpaket, hilft nur Zerlegen. Die Drahtseele reinigen oder wechseln ist bei älteren Paketen meist die schnellste Lösung.
Prüfen Sie zuerst, ob sich der Draht von Hand herausziehen lässt. Geht das schwer, sitzt die Blockade in der Seele. Blasen Sie die Seele mit Druckluft aus und prüfen Sie sie auf Knicke. Eine geknickte oder stark verschlissene Seele tauschen Sie besser aus, statt sie zu flicken.
Achten Sie beim Einfädeln darauf, dass der Draht nicht verheddert und die Seele zum Brennerwinkel passt. Ein zu enger Biegeradius blockiert den Drahtdurchlauf sofort.
Schweißdraht brennt in der Düse fest: Kontaktspitze und Schweißdüse prüfen
Wenn der Schweißdraht brennt in der Düse fest, ist fast immer die Kontaktspitze verschlissen. Der Draht verschweißt mit der Spitze, und der Vorschub schiebt gegen eine feste Wand.
Prüfen Sie die Kontaktspitze auf Abbrand und Auswaschung. Eine ausgeschlagene Bohrung kann den Draht taumeln lassen. Tauschen Sie die Spitze bei den ersten Anzeichen, nicht erst wenn der Draht klemmt.
Passende Ersatzteile finden Sie direkt bei uns: Stromdüse 0,9 mm für MIG/MAG-Brenner 25AK oder Stromdüse 1,0 mm für MIG/MAG-Brenner 25AK, jeweils im 10er-Pack. So ist der Austausch in einer Minute erledigt.
Achtung: Eine zu hoch eingestellte Drahtgeschwindigkeit bei zu geringer Schweißspannung lässt den Draht in die Spitze stechen. Stellen Sie Spannung und Vorschub immer gemeinsam ein.
Drahtspule, Spulenbremse und Drahtführung kontrollieren
Eine zu stramme Spulenbremse bremst den Drahtvorschubmotor aus. Eine zu lockere lässt die Spule nachlaufen, und der Draht verheddert sich.
Prüfen Sie die Spule auf saubere Wicklung. Überkreuzte Windungen klemmen sich beim Abrollen fest. Die Spulenbremse stellen Sie so ein, dass die Spule bei Stillstand nicht nachdreht, der Motor sie aber leicht ziehen kann.
Die Drahtführung zwischen Spule und Einzug darf nicht verbogen sein. Ein kleiner Grat an der Führung reicht, um den Draht zu bremsen oder zu beschädigen.
Einstellungen nach Drahtdurchmesser und Werkstoff anpassen
Die richtige Drahtvorschubgeschwindigkeit hängt von Durchmesser und Werkstoff ab. Ein 0,8-mm-Draht braucht andere Werte als eine 1,2-mm-Drahtelektrode. Als Orientierung gilt:
- Dünner Draht (0,6-0,8 mm): niedrigere Vorschubgeschwindigkeit, feinere Spannung, geringerer Rollendruck.
- Mittlerer Draht (0,9-1,0 mm): mittlere Vorschubgeschwindigkeit, Spannung entsprechend der Nahtdicke.
- Dicker Draht (1,2 mm und mehr): höhere Vorschubgeschwindigkeit, mehr Strom, höherer Rollendruck.
- Aluminium: weicher Draht, kürzere Schlauchpakete, sanfter Rollendruck, spezielle Förderrollen mit U-Nut.
- Edelstahl: auf saubere Rollen achten, um Kaltverschweißung zu vermeiden, Vorschub eher etwas niedriger.
Stellen Sie den Vorschub immer am Gerät ein und prüfen Sie das Schweißverhalten an einem Reststück. Ein zu hoch eingestellter Vorschub erzeugt Spritzer und unruhigen Lichtbogen. Ein zu niedriger Vorschub lässt den Lichtbogen abbrechen und die Naht unregelmäßig werden.
Ein häufiger Fehler ist, den Vorschub nur nach Gehör einzustellen. Besser ist es, die Drahtgeschwindigkeit schrittweise zu erhöhen, bis der Lichtbogen stabil brennt und die Naht gleichmäßig aussieht. Notieren Sie sich die Werte für jede Kombination aus Drahtdurchmesser und Werkstoff, damit Sie beim nächsten Mal schneller starten.
Achtung: Bei Aluminium reicht oft schon ein zu hoher Rollendruck, um den weichen Draht zu verformen und den Vorschub zu blockieren. Reduzieren Sie den Druck, bevor Sie die Geschwindigkeit erhöhen.
Wartung und Vorbeugung: So bleibt der Drahtvorschub zuverlässig
Wer regelmäßig wartet, behebt Vorschubprobleme gar nicht erst. Reinigen Sie die Förderrollen nach jeder stärkeren Verschmutzung, und prüfen Sie Kontaktspitze sowie Schweißdüse in festen Abständen.
Bewahren Sie Draht trocken auf. Rost und Verschmutzung auf der Drahtoberfläche erhöhen die Reibung in der Seele und im Brenner. Ein Blick auf die Spule vor Arbeitsbeginn spart später viel Ärger.
Für die vorbeugende Pflege am Brenner lohnt sich das Grundwissen zu Ersatzteilen für den WIG-Schweißbrenner. Damit planen Sie den Verschleißteiltausch, bevor die Arbeit liegen bleibt.
Häufig gestellte Fragen
Warum stockt der Drahtvorschub beim MIG/MAG-Schweißen?
Die häufigsten Ursachen sind verschmutzte oder falsche Förderrollen, ein zu geringer oder zu hoher Rollendruck, eine verstopfte oder verschlissene Drahtseele im Schlauchpaket sowie eine falsch eingestellte Spulenbremse. Prüfen Sie zuerst die Förderrollen auf Verschmutzung und Ölreste, dann den Rollendruck und die Spulenbremse. Erst danach sollten Sie das Schlauchpaket auf Blockaden untersuchen. Arbeiten Sie diese Reihenfolge systematisch ab, vermeiden Sie unnötiges Zerlegen und finden die Ursache schneller.
Was tun, wenn der Schweißdraht nicht mehr vorgeschoben wird?
Prüfen Sie zuerst, ob der Drahtvorschubmotor überhaupt läuft. Wenn nicht, kontrollieren Sie die Stromversorgung und die Sicherung des Geräts. Läuft der Motor, aber der Draht bewegt sich nicht, ist meist der Rollendruck zu gering oder die Drahtseele blockiert. Lösen Sie in diesem Fall die Kontaktspitze und ziehen den Draht vorsichtig von Hand heraus. Bei einer verstopften Drahtseele hilft oft Reinigen; ist sie verschlissen oder geknickt, sollten Sie sie wechseln. Ersatzteile finden Sie im Fachhandel.
Warum brennt der Schweißdraht in der Stromdüse fest?
Festbrennen entsteht meist durch eine verschlissene Kontaktspitze, einen falschen Drahtdurchmesser zur Düse oder zu geringen Drahtvorschub bei zu hoher Schweißspannung. Prüfen Sie die Kontaktspitze auf Verschleiß und tauschen Sie sie bei ausgeschlagenem Loch aus. Stellen Sie außerdem sicher, dass Drahtdurchmesser und Düsenbohrung zusammenpassen. Ein zu geringer Rollendruck kann ebenfalls dazu führen, dass der Draht ruckelt und in der Düse festbrennt. Reinigen Sie die Düse und stellen Sie die Parameter neu ein.
Welche Vorschubrollen passen zu welchem Schweißdraht?
Die Rollen müssen zur Drahtart und zum Drahtdurchmesser passen. Für Massivdraht beim MIG/MAG-Schweißen nutzen Sie gerillte V-Rollen, für Fülldraht spezielle Rollen mit größerer Rille. Die Rillengröße muss exakt zum Drahtdurchmesser passen, etwa 0,8 mm oder 1,0 mm. Falsche Rollen führen zu durchrutschendem Draht oder verheddert sich. Prüfen Sie vor dem Wechsel die Angaben am Gerät und wählen Sie Rollen, die für Ihren Drahtdurchmesser und Werkstoff vorgesehen sind.
Vorschubprobleme kosten Zeit, die niemand in der Werkstatt übrig hat. Mit der richtigen Reihenfolge und passenden Verschleißteilen beheben Sie die meisten Fälle selbst. Bei Dreiling Tools finden Sie Schweißgeräte, Brenner und Ersatzteile aus einer Hand, damit Ihre Ausrüstung zuverlässig läuft. Melden Sie sich an und stellen Sie Ihre Ersatzteilversorgung für Schweißprojekte dauerhaft sicher.
